Kosztowa Optymalizacja Konstrukcji Wyrobu czyli szukamy oszczędności w bezpośrednich kosztach materiałowych
Wzrost kosztów produkcji dotyka obecnie wielu branż, odbijając się negatywnie na zyskowności firm produkcyjnych i zmuszając je do poszukiwania oszczędności w swojej strukturze kosztów. Niniejszy artykuł pokazuje jak efektywnie podchodzić do redukcji kosztów w obszarze konstrukcji wyrobu i proponuje metodykę ich optymalizacji.
Gdzie szukać oszczędności w produkcji – w procesach czy konstrukcji wyrobu?
W ofertach szkoleń związanych z optymalizacją kosztów wytwarzania wyrobu dla pracowników firm produkcyjnych, szczególnie tych realizujących produkcje seryjną i wielkoseryjną, widać duży nacisk na optymalizację procesów wytwarzania związaną z eliminacją wszelkiego rodzaju marnotrawstwa – redukcją czasów przezbrojeń, redukcją liczby braków, poprawą zarządzania przepływem materiału w zakładzie i innymi działaniami prowadzącymi różnymi ścieżkami do wzrostu wydajności produkcji. Metody Lean Manufacturing są oczywistym wyborem w poszukiwaniu oszczędności w procesie produkcyjnym, ale postawmy sobie pytanie: Który obszar w przypadku wyrobów technicznych produkowanych wielkoseryjnie faktycznie ma największy potencjał oszczędnościowy?
Jaką część kosztów produkcji stanowią materiały, a jaką procesy?
Odpowiedź na to pytanie może zaskoczyć osoby niewtajemniczone w strukturę kosztów wyrobów tego typu. Przy produkcji wielu wyrobów technicznych, jak np. części i podzespołów dla przemysłu samochodowego, kolejowego czy lotniczego (takich jak zawieszenia, układy przeniesienia napędu, układy kierownicze), bezpośrednie i pośrednie koszty procesowe (związane z robocizną operatorów i pracowników pomocniczych, zakupem i wykorzystaniem posiadanych maszyn i narzędzi, zużyciem energii itp.) stanowią zwykle 15 do 25% kosztu wytworzenia wyrobu, natomiast koszty materiałowe, czyli koszty kupowanych surowców, półfabrykatów i komponentów wykorzystywanych bezpośrednio do produkcji wyrobu wahają się w granicach 50-75%. Widzimy więc, że największy ilościowo potencjał optymalizacji kosztów spoczywa w konstrukcji wyrobu, doborze materiałów oraz definicji łańcucha dostaw, które to czynniki mają decydujący wpływ na koszt materiałów bezpośrednich.
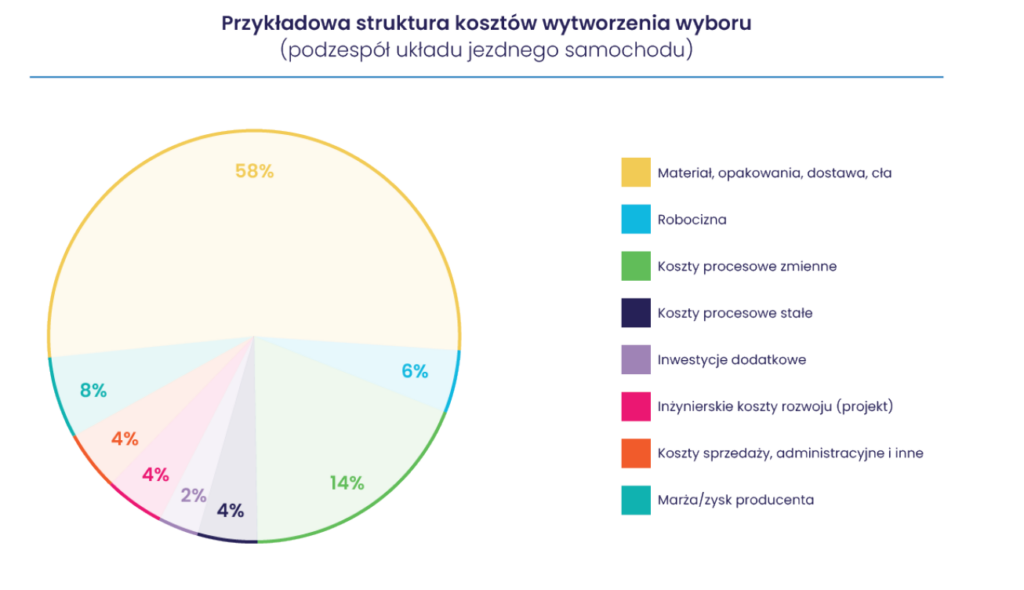
Rys. 1. Koszt materiału jako główny element struktury kosztów typowego podzespołu samochodu
Dodatkowo na koszt ten wpływa szereg drobniejszych czynników (np. koszt opakowań dostarczanych komponentów, koszt kontroli wymiarowych u dostawcy czy zakres niszczących kontroli wewnątrzprocesowych skutkujących większym zużyciem materiału w produkcji), które w mniejszym stopniu mogą ten koszt zwiększyć lub ograniczyć. Czy w związku z tym możemy równie metodycznie podejść do analizy i redukcji kosztów materiałowych, jak czynią to metody Lean Manufacturing w przypadku procesu produkcyjnego? Oczywiście że tak, a narzędziem, które najlepiej łączy w sobie elementy optymalizacji technicznej i ekonomicznej, są metody oparte na inżynierii wartości.
Czym jest inżynieria wartości (VA/VE) i jak pomaga obniżać koszty wyrobu?
W przeciwieństwie do metod skupiających się na inżynierskiej i jakościowej „doskonałości” wyrobu w realizacji przewidzianych funkcji, jak Design For Six Sigma (DFSS), Robust Engineering, czy na maksymalnym ułatwieniu procesów montażu poprzez uproszczenie konstrukcji (Design For Assembly – DFA), metody Value Analysis / Value Engineering (VA/VE) kierują uwagę analityka na to, czy wyrób faktycznie realizuje wymagane funkcje, jaki jest realny koszt realizacji technicznych funkcji wyrobu, oraz czy przypadkiem wyrób nie dostarcza funkcji, które nie są wymagane przez odbiorcę, a są znaczącym element kosztu całkowitego. Jednocześnie przy generowaniu pomysłów oszczędnościowych, metody VA/VE dopuszczają odważne modyfikacje konstrukcji i łańcucha dostaw zapewniające najniższy całkowity koszt wytworzenia wyrobu. Praktyczne zastosowanie tej metodyki dostarcza bardzo ciekawych doświadczeń, szczególnie w warunkach przedsiębiorstw, które projektują od podstaw, definiują łańcuchy dostaw, wdrażają do produkcji i wytwarzają swoje wyroby we własnych zakładach produkcyjnych, przy okazji obalając różne mity i dogmaty przyjmowane jako pewnik przez wyznawców DFSS czy DFA.
Na jakim etapie projektowania najlepiej zastosować metodę VA/VE?
Metodykę VA/VE najlepiej wdrożyć na wczesnych etapach projektowania wyrobu, gdy interdyscyplinarny zespół projektowy ma relatywnie dużą swobodę w doborze rozwiązań konstrukcyjnych, materiałów, definicji procesu montażu i wyborze dostawców; co pokazuje często przytaczany w literaturze wykres.
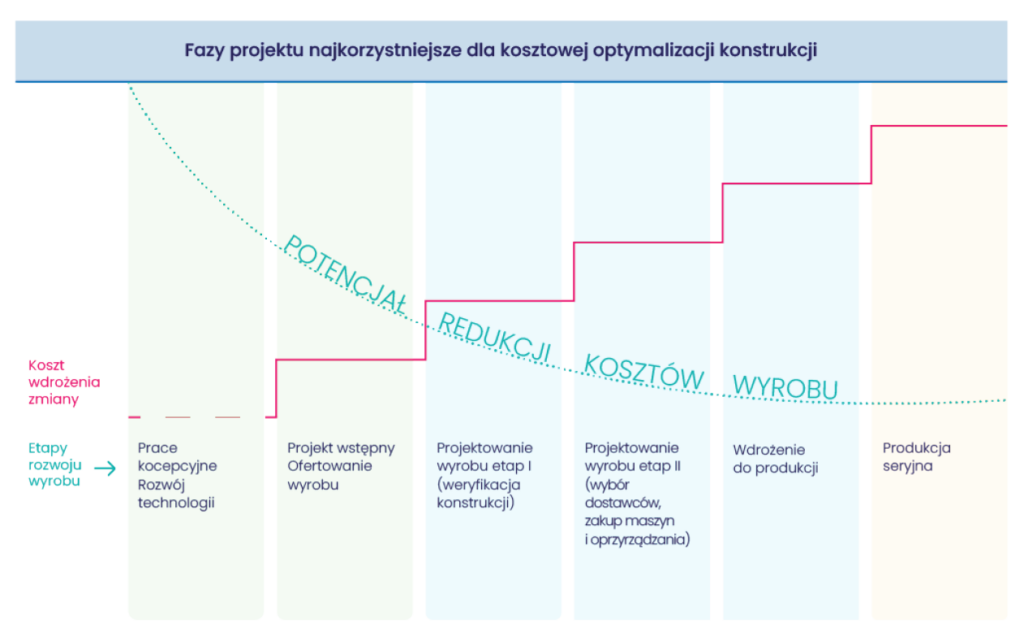
Rys. 2. Koszty wdrożenia zmian konstrukcyjnych i ich potencjał oszczędnościowy w zależności od etapu projektu
Gdzie powstają ukryte rezerwy oszczędności w konstrukcji wyrobu?
Tym niemniej zastosowanie analizy VA/VE nawet na etapie produkcji seryjnej pozwala często znaleźć obszary, w których wprowadzenie zmian konstrukcyjnych, procesowych i/lub redefinicja łańcucha dostaw wciąż pozwala wygenerować istotne oszczędności, znacznie przekraczające koszt wdrożenia związanych z tym zmian. Skąd to wynika? Praktyka pokazuje, że w obszarze konstrukcji często znajdujemy ukryte rezerwy, z kilku powodów:
- W projektowaniu wyrobów często przyjmuje się tradycyjne podejście inżynierskie polegające na kopiowaniu sprawdzonych rozwiązań z poprzednich generacji wyrobów. Oszczędza się w ten sposób czas i koszty inżynierskie. Jeśli jednak poprzednia generacja wyrobów jest już w produkcji od kilku czy nawet kilkunastu lat, co jest normą w przypadku środków transportu, to rozwiązania techniczne, materiały i technologie wykonania mogą nie uwzględniać postępu technicznego, który nastąpił w ostatnich latach.
- Stosuje się rozwiązania „bezpieczne” technicznie, zmniejszające ryzyko w DFMEA/PFMEA i obniżające koszty rozwoju projektu, weryfikacji i walidacji konstrukcji, pozostawiające jednak w konstrukcji spory zapas wytrzymałości i trwałości ponad obowiązujące specyfikacje klienta.
- Nierzadko stosuje się rozwiązania dostarczające klientowi dodatkowych funkcji, technicznych lub estetycznych, które nie są częścią bezpośrednich wymagań klienta, a zwiększają koszt wyrobu, lub cechy przewyższające wymagania odbiorcy, często w celu poprawy percepcji firmy przez klienta. Może to mieć wymierne znaczenie wizerunkowe, ale negatywnie wpływa na zyskowność wyrobu.
Przykłady optymalizacji kosztów konstrukcji wyrobu metodą VA/VE
Zastosowanie metodyki VA/VE zazwyczaj pozwala znaleźć sporą część wskazanych powyżej rezerw, wskazując najważniejsze obszary do optymalizacji, gdzie uzysk wartości wyrobu jest nieadekwatny do poniesionych kosztów. Przytoczę tu dwa rzeczywiste przykłady.
Przykład 1. Redukcja kosztów materiałowych przez weryfikację wymagań klienta
Przedmiotem optymalizacji jest zaawansowany hydromechaniczny podzespół układu jezdnego samochodu, odpowiedzialny za komfort i bezpieczeństwo jazdy. Przeprowadzona analiza funkcji wyrobu i odpowiadających im kosztów wygenerowała wyniki przedstawione skrótowo w tabeli poniżej.
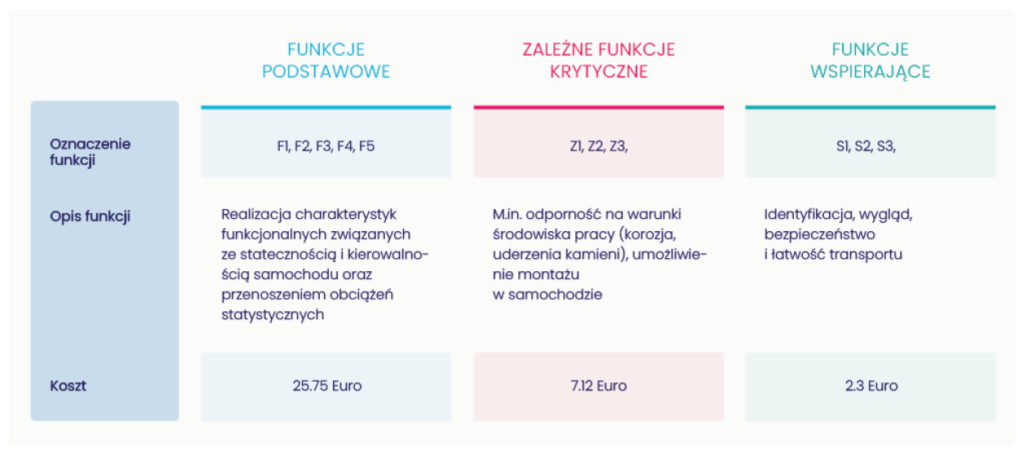
Rys. 3. Przykładowa analiza Cost-By-Function dla podzespołu podwozia samochodu – podsumowanie
Zespół pracujący nad optymalizacja kosztu konstrukcji porównał rozwiązania zastosowane w celu osiągnięcia funkcji „Wygląd” z rzeczywistymi wymaganiami klienta w tym względzie i doszedł do wniosku, że w konstrukcji aluminiowego elementu stanowiącego obsadę zewnętrznego uszczelnienia omawianego podzespołu wykorzystano barwne anodowanie jako element zabezpieczenia antykorozyjnego, identyfikacji komponentu i podniesienia atrakcyjności wizualnej. Brak wymagań klienta w odniesieniu do wyglądu części (element nie jest widoczny po montażu w samochodzie) oraz analiza alternatywnych metod zabezpieczenia korozyjnego i identyfikacji komponentu pozwoliła zrezygnować z barwnego anodowania, zapewniając identyfikację komponentu poprzez cechy wymiarowe. Odporność korozyjną elementu bez anodyzacji potwierdzono testami weryfikacyjnymi wg wymagań klienta, uzyskując jego akceptację. Uzyskana oszczędność może zbliżyć się do 30 eurocentów na komponencie, co przy rocznej produkcji blisko miliona sztuk pozwala zaoszczędzić docelowo ponad 250 tysięcy euro rocznie, a środki zainwestowane w prototypy, walidację i wdrożenie zmiany (szacunkowy wydatek rzędu 120 tys. euro) spłacą się w ciągu 6 miesięcy, uwzględniając nawet pewien podział oszczędności z klientem.
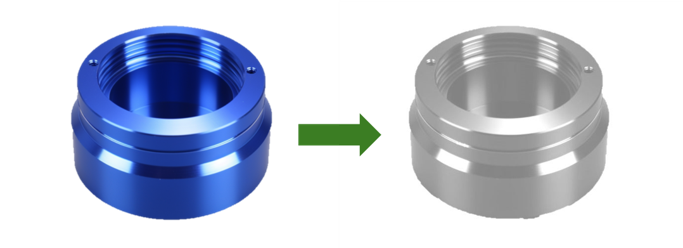
Rys. 4. Aspekt wizualny jest ważny, ale nie dodaje wartości niewidocznemu komponentowi
Pozostaje zapytać, dlaczego nie wprowadzono tego rozwiązania na etapie projektu realizowanego ponad 10 lat wcześniej? Najprawdopodobniej chcąc zademonstrować i sprzedać klientowi z segmentu Premium poprzednią generację nowatorskiego systemu postawiono na rozwiązanie pewne technicznie, ale też eleganckie i efektowne wizualnie, zakładając równocześnie, że dodatkowe 25 centów przy łącznym koszcie materiału rzędu 35 euro nie zmniejszy istotnie zyskowności projektu. Niestety, rzeczywistość branży motoryzacyjnej i presja cenowa ze strony konkurencji i klientów zmusza dzisiaj producentów do szukania oszczędności znacznie mniejszego rzędu. A poza tym, kto pogardzi zaoszczędzoną kwotą ćwierć miliona euro bez ponoszenia dużego ryzyka technicznego?
Przykład 2. Optymalizacja konstrukcji zaworu przez rozdzielenie funkcji komponentów
Konstrukcja typoszeregu zaworów płytkowych sterujących przepływem płynu hydraulicznego, stosowanych przez jednego z producentów hydromechanicznych elementów zawieszeń samochodowych, wykorzystuje podkładkę oporową – precyzyjny element wykonany w technologii proszków spiekanych, którego funkcją jest utwierdzenie i podparcie, a także ograniczenie otwarcia pakietu płytek sprężystych uginających się pod wpływem ciśnienia przepływającego płynu i wytwarzających określony opór hydrauliczny. Schematyczny rysunek poniżej pokazuje zasadę działania takiego zaworu. Zawory z płytkami sprężystymi są powszechnie stosowane przez producentów różnego rodzaju tłumików drgań, a konstrukcje konkurujących na rynku firm różnią się zwykle detalami zapewniającymi sterowanie dławieniem przepływu w celu uzyskania założonych charakterystyk tłumienia.
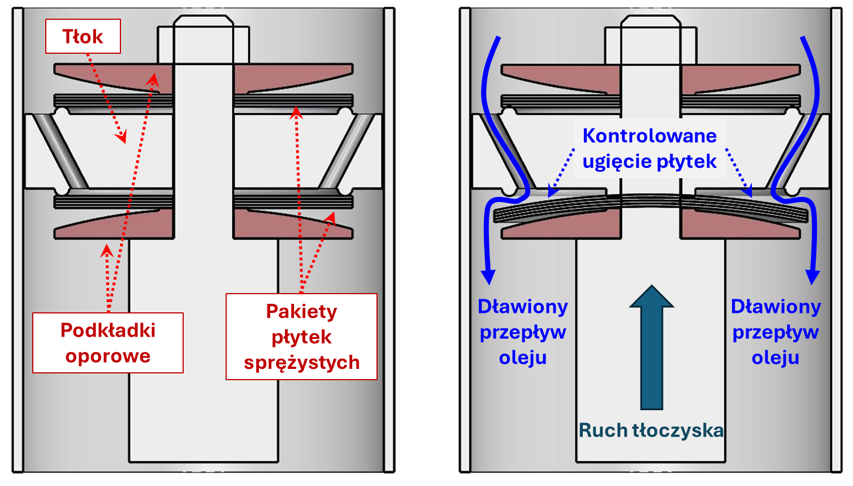
Rys. 5. Zasada działania płytkowego zaworu tłumiącego przepływ
Analiza systemu zaworowego pod kątem funkcji realizowanych przez poszczególne elementy wykazała, że kilka funkcji realizowanych przez stosunkowo kosztowny komponent (A) ze spieku można zrealizować za pomocą dwóch oddzielnych, znacznie tańszych komponentów pracujących w tandemie – grubej i płaskiej podkładki oporowej (B) oraz cienkiej podkładki dystansowej (C), wykonanych z blachy metodą precyzyjnego wykrawania, uzupełnionego o dogniatanie grubej podkładki ze stali konstrukcyjnej w celu zapewnienia wymaganej płaskości i kontrolowane stępienie krawędzi cienkiej podkładki ze stali sprężynowej w celu zapewnienia wytrzymałości zmęczeniowej płytek uginających się na jej krawędzi.
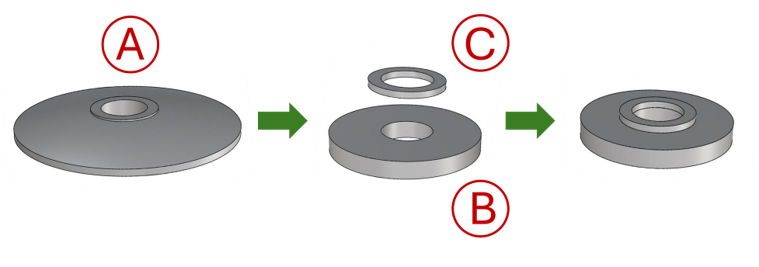
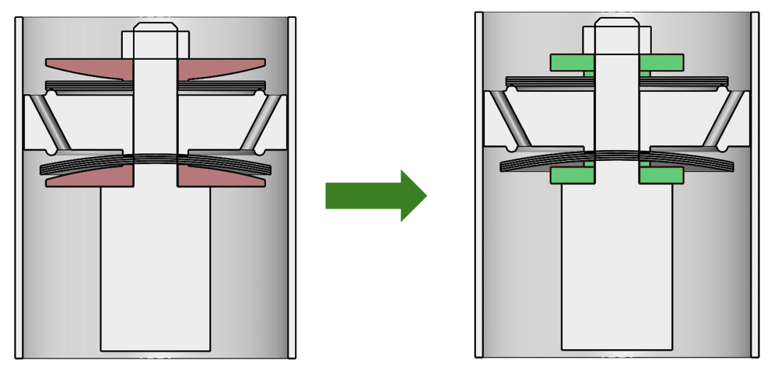
Rys. 6. Istota optymalizacji konstrukcji zaworu. Wprawdzie traci ona na wyrafinowaniu, ale z powodzeniem realizuje zadane funkcje
Skomplikowana krzywizna powierzchni podparcia płytek, ograniczająca maksymalne ugięcie pakietu i zaprojektowana pod kątem maksymalizacji wytrzymałości zmęczeniowej zaworu dla jednego z bardzo wymagających klientów, okazała się niepotrzebna z punktu widzenia aktualnych wymagań rynkowych (wspomniany „hiperwymagający” klient przestał być klientem firmy wiele lat temu), a ograniczenie ugięcia płytek przez punktowe podparcie na krawędzi grubej podkładki było w zupełności wystarczające do przejścia wymaganego przez innych klientów spektrum badań trwałościowych. Koszt podkładek B i C, po zlokalizowaniu u wyspecjalizowanego dostawcy części wykrawanych i tłoczonych, okazuje się tylko nieznacznie przekraczać połowę kosztu podkładki A.
Zwiększenie liczby komponentów w zaworze powoduje wprawdzie nieznaczny wzrost kosztów obsługi dodatkowej części przez fabrykę (koszty logistyczne, zakupowe, koszt przezbrojeń, itp., lecz wzrost ten jest zaniedbywalny w świetle uzyskanych oszczędności materiałowych. Zmiana konstrukcyjna nie powoduje również wzrostu czasu cyklu procesu montażu ze względu na stosowany system produkcyjny zaprojektowany do montażu zaworów o znacznie większej złożoności. Tym samym postąpiono wbrew jednemu z paradygmatów metodyki Design for Assembly – celowo pogorszono współczynnik złożoności konstrukcji dla uzyskania niższego kosztu całkowitego. Przypadek ten pokazuje, że czasem warto zakwestionować nawet dobrze działające rozwiązania i sprawdzić, czy wymagania będące ich podłożem nadal obowiązują. Zawsze trzeba jednak sprawdzić, czy proces produkcyjny i linie montażowe dopuszczają wzrost złożoności konstrukcji i czy całkowity koszt wytworzenia w takim przypadku będzie nadal niższy.
Jak skutecznie przeprowadzić optymalizację kosztową konstrukcji wyrobu?
Zaprezentowane przykłady są relatywnie proste, ale stanowią też typowy wynik warsztatów optymalizacji kosztowej, gdzie interdyscyplinarny zespół analizuje funkcje wyrobu i podzespołów wracając do oryginalnych wymagań technicznych, analizując rozwiązania konkurencji, szukając możliwości rozdzielenia czy połączenia funkcji, realizacji ich w inny sposób, i nie zapominając przy tym o potencjalnej zmianie technologii wykonania komponentów lub zmianie dostawców jako takich. Więcej ciekawych i poważniejszych przykładów redukcji kosztów wyrobu z różnych branż przemysłu, szczegółowe przedstawienie narzędzi VA/VE pomocnych w optymalizacji konstrukcji, rozszerzone o ćwiczenia z praktycznego ich zastosowania oraz instruktaż dotyczący prowadzenia warsztatów optymalizacyjnych, Czytelnicy znajdą na szkoleniu „Kosztowa optymalizacja konstrukcji wyrobu”. Serdecznie zapraszamy!